散热片加工按工序分类:挤压型材不良、CNC 机加工不良、铲齿不良、插片 / 钎焊不良、表面处理不良,还有装配相关不良,都是工厂质检高频问题。重点提醒:散热片核心是贴合面平面度 + 鳍片完好 + 热阻可控,很多不良看着不严重,但直接影响散热效果。下面了解一下:
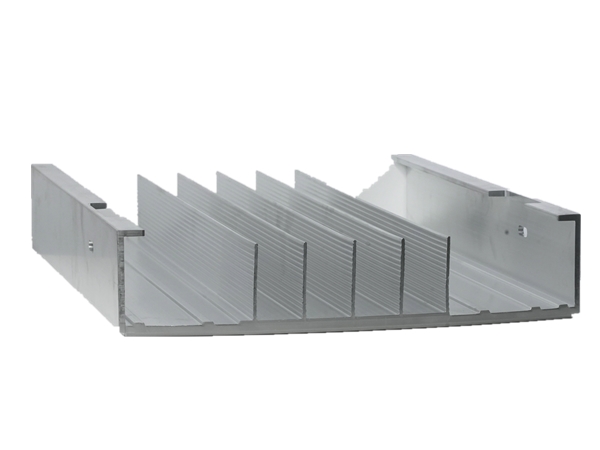
一、铝挤压型材阶段不良(原材料底子问题)
1. 鳍片歪斜、波浪齿、齿扭
原因:铝棒加热不均、挤压速度过快 / 忽快忽慢;模具出料流速不一致;牵引、拉直力度不合适;冷却吹风不均匀。
解决:
- 铝棒分段控温,保证温度均匀;稳定挤压速度,薄齿降速
- 修模,均衡各齿出料阻力
- 拉直张力标准化,薄齿型材减小拉伸量
- 冷却风嘴对准,各位置冷却一致
2. 齿边糊边、融边、齿尖缺料
原因:挤压摩擦升温过高,齿尖薄,热量集中熔化;模具出料间隙过小。
解决:降低挤压速度;优化模具导流;加强出料冷却。
3. 型材弯曲、扭拧
原因:出料受力不对称、冷却不均、拉直不到位;模具偏载。
解决:调整冷却风分布;校准牵引同心度;轻微弯曲增加拉直;严重返模修模。
4. 型材气泡、起皮、夹渣
原因:铝棒杂质多、表面油污;挤压筒有残铝;棒料烘干不足含水。
解决:管控铝棒原料,棒料表面打磨清洁;定期清理挤压筒、压垫;棒料预热除水汽。
5. 尺寸超差(总高、齿距、底座厚度不稳)
原因:模具磨损、弹性形变;挤压温度波动大。
解决:定期检模、修模;稳定工艺温度;首件全尺寸确认。
二、CNC 机加工不良(容易影响导热性能)
1. 底座贴合面平面度超标(致命!导致和热源悬空、热阻飙升)
原因:型材内部残余应力,切削后回弹;装夹压力过大压变形;精铣余量一次性切太多;刀具让刀、振刀;真空吸盘吸力不均。
解决:
- 挤压后充分时效释放应力(T5 时效到位)
- 粗加工后松夹,静置释放应力再精加工
- 精铣留小余量(0.05~0.1mm),zui后一刀轻切
- 真空吸盘平整,避免单点强压;薄壁散热片尽量不用硬夹钳重压
- 选用锋利铝用刀具,降低切削力
2. 底面粗糙度差、刀纹明显
原因:进给太快、转速搭配不合理;刀具磨损、刃口崩口;切削液不足。
解决:提高转速、减小每转进给;定时换刀;充分浇注切削液。
3. 鳍片震刀、齿变形、齿根部崩裂
原因:鳍片薄、刚性差;切深太大;进给过快;刀具伸出太长刚性差。
解决:分层切削,减小径向切深;降低进给;缩短刀具悬伸;增加辅助支撑工装;薄齿优先顺铣。
4. 孔位偏移、钻孔偏斜、攻牙滑牙 / 断丝锥
原因:工装定位松动;钻头偏摆;铝件粘刀;丝锥不适合铝材、排屑差。
解决:工装锁紧、打定位销;选用铝专用钻头、丝锥;攻牙加大冷却、排屑;盲孔控制深度。
5. 毛刺大(齿边、孔口)
原因:刀具钝、出刀方式不对;铝塑性好容易拉丝。
解决:精加工修边;倒角;后续喷砂 / 手工去毛刺,避免毛刺顶高热源。
三、铲齿散热片专属不良
1. 鳍片倾倒、倒伏、间距不一致
原因:铲刀角度不对;进给速度不稳;坯料硬度不均匀;刀具磨损。
解决:校准铲刀倾角;伺服进给匀速;坯料先时效;定期磨刀。
2. 齿根部裂口、微裂纹
原因:铲削量过大;坯料硬度太高;冷却不足,摩擦热集中根部。
解决:减小单次铲削厚度;调整坯料硬度;持续喷淋冷却。
3. 表面起毛、拉丝
原因:刀具刃口不锋利。解决:修磨刀具刃口,抛光刃口。
四、插片、钎焊散热片不良
1. 插片松动、虚接触(热阻变大)
原因:底板槽宽公差偏大,配合间隙过大;翅片厚度偏小。
解决:收紧槽公差,控制过盈量;按图纸管控翅片厚度;必要点胶辅助。
2. 钎焊虚焊、脱片
原因:钎剂不足、工装没压紧;升温曲线不对,温度不够或保温时间短;工件表面油污氧化。
解决:焊前除油除氧化皮;工装固定压紧;固化升温保温曲线;首件做金相 / 拉力抽检。
3. 钎焊后翅片歪倒
原因:高温下无支撑,翅片软化。解决:增加耐高温定位工装,固定鳍片。
五、表面处理不良(阳极氧化、喷砂)
1. 阳极斑点、色差、花斑
原因:机加工切削液残留、油污没洗干净;基材晶粒不均;酸洗时间不对。
解决:加工后充分脱脂清洗;严控除油工序;统一挤压时效工艺。
2. 氧化膜厚薄不均、局部露底
原因:导电接触不良;槽液温度、浓度波动。解决:保证挂具导电;管控槽液参数,定时化验。
3. 喷砂不均匀、局部发白、压痕
原因:砂料粒度不稳;距离、角度不一致;压力波动。解决:固定喷枪参数;定期换砂;首件比对色板。
4. 阳极后尺寸超差
原因:膜厚超标。解决:管控阳极膜厚(一般黑色阳极 8–12μm),图纸预留氧化余量。
六、其他通用不良
1. 磕碰伤、划伤(成品)
原因:周转堆叠无隔离;工装、料框硬质直接接触。
解决:片与片之间隔珍珠棉;料框贴胶;转运轻拿轻放。
2. 散热片清洁不良,残留切削油、铝粉
危害:装到整机后受热出油、吸附灰尘,堵塞风道。
解决:超声波清洗 + 吹干;清洗后抽检。





