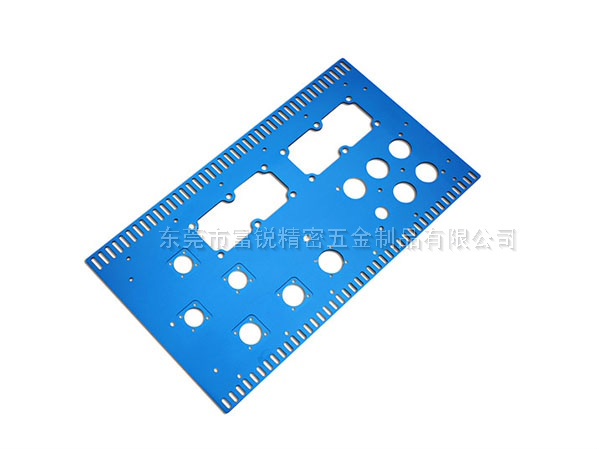
铝合金CNC加工,就是使用数控加工中心(铣床 / 车床),通过旋转刀具对铝合金坯料做铣、钻、镗、攻丝、倒角等去除材料的精密加工,制作各类工装、设备机架、夹具、面板、腔体、测试治具等零件。下面,小编讲一下
铝合金cnc加工的核心工艺和关键技术参数:
1. 精度与表面粗糙度
- 常规尺寸公差:±0.05mm;精密配合面:±0.01~±0.02mm;超高精密 ±0.005mm(成本大幅上升)
- 表面粗糙度:
- 普通铣削:Ra3.2μm(默认,可见刀纹)
- 精铣:Ra1.6μm(配合面)
- 高光精铣 / 抛光:Ra0.8μm、Ra0.4μm
注意:阳极氧化会增加膜厚(普通硫酸阳极 5~20μm,硬质氧化 25~80μm),有配合尺寸要预留氧化余量。
2. 刀具与切削要点
- 刀具:3 刃金刚石涂层硬质合金铣刀(铝材专用,减少粘刀,不推荐 4 刃),大前角、抛光刃口
- 加工特性:高转速、大进给、充分冷却;冷却液 / 乳化油,防止积屑瘤粘刀
- 设计规范(图纸必须考虑)
- 内腔内角:zui小 R≥0.8mm(标准铣刀,尖角无法加工)
- 薄壁:无支撑薄壁≥0.8mm;高度高时壁厚≥1.0~1.5mm,防止震刀、塌边
- 槽深:槽深 / 宽度≤3:1,太深要加长刀具,成本上升
- 螺纹:铝件螺纹深度一般≤3 倍螺纹直径,太深容易滑牙
3. 表面处理(加工后工序)
硫酸阳极氧化(普通阳极):5~20μm;防腐、上色(黑 / 银 / 灰),6061 颜色均匀;设备外壳常用
硬质阳极氧化:25~80μm,高硬度耐磨,用于滑动、摩擦工作面;膜厚大,尺寸影响明显
喷砂:哑光,遮盖刀纹,阳极前常用
化学转化膜(铬化 / 无铬钝化):薄膜,保留导电,短期防锈
抛光:镜面效果,成本高