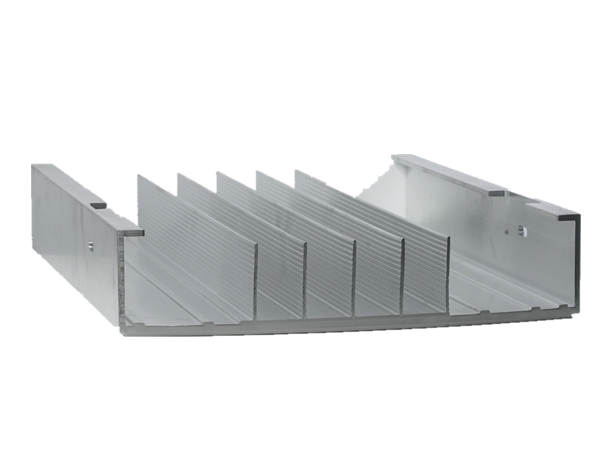
压铸散热片是用铝合金压铸工艺做成的散热部件,常见于采暖暖气片和电子设备散热器两类场景,核心优点是导热快、重量轻、外观整洁、安装方便。以下是使用
压铸散热片的价格受影响因素:
一、原材料与产品重量(核心因素)
1. 材质牌号:ADC12 便宜;A380 纯度更高、气孔少,单价贵;AlSi10Mg 可热处理,价格更高;原生铝料>掺回炉料,回料多会降低成本,但容易气孔多、导热变差。
2. 零件净重 + 浇口渣包损耗:材料费按产品 + 水口、渣包总重量核算,一般额外增加 3%~8% 损耗;散热片翅片多,浇道废料大,材料损耗更高。
3. 铝锭市场行情:铝价随大宗商品波动,直接影响报价。
二、产品结构复杂程度
1. 翅片结构:翅片薄、密、高,成型难度大,压铸良率下降,单价上升;翅片简单、矮厚,成本更低。
2. 特征数量:安装柱、定位槽、多个螺纹孔、倒扣 / 滑块结构越多,模具与成型成本越高;有滑块的模具造价显著增加。
3. 尺寸公差:普通公差便宜;关键面平面度、孔位紧公差(±0.01~±0.05mm),需要后续 CNC 机加工,增加费用。
三、模具成本(一次性投入,摊入单件)
1. 模具钢材与模穴:模具用热作模具钢,热处理、抛光;一出 1、一出 2,多型腔模具单价更高,但大批量下单可摊薄单件成本。
2. 结构难度:多滑块、深腔、薄壁翅片模具加工周期长,开模费高。
小批量订单,模具摊销占比很高;大批量订单,模具摊销几乎可以忽略。
四、后加工与表面处理
1. 基础后处理:去毛刺、抛丸;人工去毛刺成本高于振光。
2. CNC 二次机加工:钻孔、攻牙、铣基准面,每增加一道机加工工序,单价上升;螺纹孔越多,成本越高。
3. 表面处理(差价明显)
- 毛坯本色:低;
- 喷砂:低成本;
- 阳极氧化(黑色>本色,膜厚越高越贵,8~15μm 常用);
- 导电氧化、微弧氧化:价格更高;喷粉一般散热件少用,成本高还降低散热性能。
五、生产批量与订单量
- 批量越大,单件分摊模具费、换模费下降,良率稳定,单价更低;
- 小批量 / 打样:单件价格明显偏高,主要是模具摊销、换模、试模成本;
- 起订量、交付周期:急单需要优先排机,加收加急费。
六、质量验收标准与检测要求
1. 缺陷标准:气孔、冷隔、裂纹的允许等级。要求高(不允许内部气孔),良率低,价格上涨;普通商用允许少量内部气孔,价格低。
2. 检测项目:尺寸全检、盐雾测试、材质光谱检测、导热抽检,需要第三方报告都会增加成本。
3. 质保与不良赔付条款:严格的不良索赔要求,厂家会在报价增加品质预留成本。
七、生产配套、税费及物流
1. 压铸机吨位:大产品需要大吨位压铸机,机台时费更高;
2. 包装要求:防静电包装、独立纸盒包装比普通编织袋贵;
3. 增值税、运输、运费。