高精度CNC加工是指用数控机床把零件尺寸和表面做得非常准,常见精度能达到±0.01mm,高端设备甚至可做到微米级,适合金属、合金、塑胶等多种材料的精密零件生产。以下是影响
高精度cnc加工精度的核心因素:
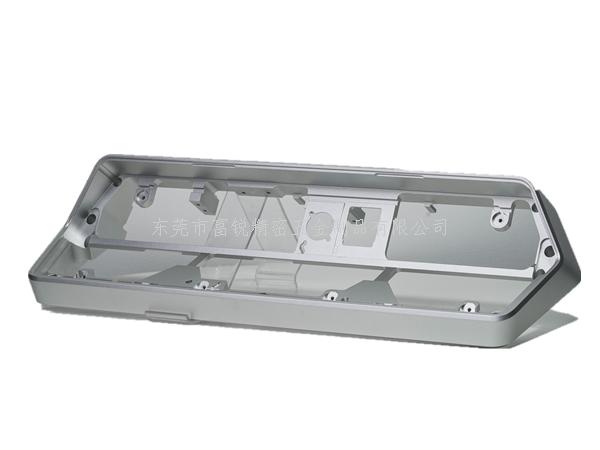
1. 机床本身
- 丝杆、导轨、主轴精度;机床出厂定位精度、重复定位精度
- 机床环境:恒温车间(20±1℃),高精度件必须控温,金属热胀冷缩直接造成尺寸漂移
- 机床刚性:机架刚性不足,切削受力会弹性退让,造成尺寸波动
2. 工装与装夹
- 装夹变形是高精度加工头号杀手:夹紧力过大,零件压变形,松夹后回弹,尺寸超差
- 基准选择:基准不重合、基准不稳定直接带来形位公差超标;高精度件优先一次装夹完成
3. 刀具
- 材质:硬质合金、金刚石 PCD、CBN;刀具磨损会逐步拉低精度、增大粗糙度
- 刀尖圆弧、刃口钝化;切削参数(转速、进给、切深)不合理会产生切削热、振纹
4. 工件材料
- 铝合金:易加工,但热膨胀大,精加工容易尺寸飘
- 不锈钢(304/316):粘刀,容易产生刀纹、毛刺,切削力大,容易变形
- 45# 钢、合金钢:稳定性好,但切削难度更高
- 铸铁:减震好,适合精密基座
5. 工艺策略
- 粗加工先去除大部分余量,留精加工余量 0.05~0.2mm,释放应力
- 粗加工后安排时效去应力(自然时效 / 低温去应力),消除材料内应力,防止加工完成后缓慢变形(厚板、焊接件非常关键)
- 精加工采用小切深、高转速、低进给,减少切削力与热量





